

Tekniske egenskaber: Det kan skære alle slags drejningsoverflader på cykel, såsom koniske over...
See Details
 PR
PR
Moderne fremstilling beskæftiger sig mere og mere med dele, der adskiller sig i form, overfladeegenskaber og krav til bearbejdning. Bilkomponenter, industrielt udstyrsdele, elektroniske huse og mekaniske samlinger kan ofte ikke færdiggøres i én simpel operation.
Det stiller nye krav til bearbejdningsudstyr. En maskine skal mere end at fjerne materiale. Den skal understøtte nøjagtig positionering, stabil bevægelse, fleksibel brug af værktøj og jævn koordinering mellem forskellige bearbejdningsopgaver.
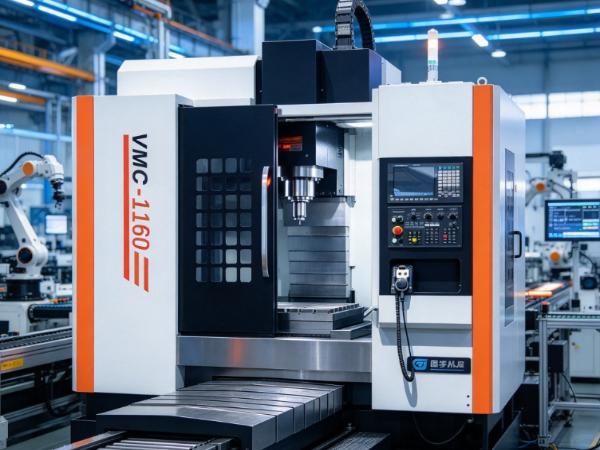
Lineære bearbejdningscentre er almindelige i industriel metalbearbejdning takket være deres føringsstruktur og deres evne til at understøtte fleksibel bearbejdning. Bordet og andre bevægelige komponenter bevæger sig langs lineære føringer, et arrangement, der kan understøtte hurtig bevægelse og responsiv positionering under produktionen.
Håndtering af komplekse emner kræver dog mere end maskinbevægelse. Emnets geometri, materialeegenskaber, armaturdesign, skæreforhold og bearbejdningssekvens former alt sammen det endelige resultat.
Så kan et lineært bearbejdningscenter håndtere komplekse emner? I mange applikationer, ja. Nøglen er at forstå, hvad maskinen kan, og hvordan det matcher kravene til den del, der fremstilles.
Et komplekst emne er ikke nødvendigvis stort eller tungt. Dens kompleksitet kommer normalt fra dens form, overfladefunktioner, interne strukturer eller fremstillingskrav.
Nogle dele har mange huller, riller, slidser og buede overflader. Andre har bearbejdningsområder, der skal bearbejdes fra flere retninger. Sådanne funktioner gør produktionen sværere, fordi maskinen skal nå forskellige positioner og samtidig bevare passende skæreforhold.
Geometri er en af hovedfaktorerne. En komponent med en simpel flad overflade behøver muligvis kun grundlæggende fræsning. En del med vinklede flader, buede sektioner og krydsende huller kræver mere kompliceret værktøjsbevægelse og positionering.
Materialeegenskaber påvirker også sværhedsgraden. Aluminium er generelt nemmere at skære end mange hærdede metaller. Rustfrit stål og nogle legeringer skaber mere skæremodstand og kræver mere omhyggelig procesplanlægning.
Størrelse og form tilføjer yderligere udfordringer. Tyndvæggede komponenter kan deformeres under bearbejdning, hvis skærekræfterne ikke kontrolleres. Lange emner kan have brug for ekstra støtte for at forhindre vibrationer. Dybe hulrum er svære at bearbejde, fordi adgang til værktøj og fjernelse af spåner bliver mere kompliceret.
Flere egenskaber kan gøre et emne udfordrende:
At forstå disse egenskaber hjælper producenterne med at beslutte, om et bearbejdningscenter passer til en bestemt produktionsopgave.
Føringsvejsstrukturen er et definerende træk ved et bearbejdningscenter. Lineære føringer fører maskinkomponenterne langs definerede baner, så bordet og andre bevægelige sektioner kan bevæge sig jævnt under bearbejdningen.
Dette arrangement hjælper, når et emne har brug for hyppige positioneringsændringer. Maskinen kan bevæge sig mellem bearbejdningssteder uden at være helt afhængig af manuel justering.
Tag en metalkomponent, der skal fræses på flere overflader, og bor derefter og banke. Et bearbejdningscenter kan koordinere disse operationer gennem sit bevægelsessystem og bearbejdningsstyringer, så længe dets konfiguration understøtter de nødvendige processer.
Maskinens bevægelsesegenskaber kan også trimme tomgangstiden mellem operationer. Det hjælper i produktionsindstillinger, hvor emner har mange funktioner og har brug for gentagen værktøjspositionering.
Forholdet mellem føringsveje og maskinstruktur har også betydning. Føringsveje understøtter bevægelse, mens rammen danner grundlaget for bearbejdning. Begge skal arbejde sammen for at holde driftsforholdene passende.
Et lineært bearbejdningscenter kan bruges til:
Det faktiske arbejdsområde afhænger af maskinens konfiguration, spindelarrangement, værktøj og kontrolsystem.
For komplekse komponenter kan koordinering af flere operationer på én maskine skære ned på flytningen af emnet mellem separate maskiner. Det forenkler produktionsplanlægningen og hjælper med at reducere fejl fra gentagen manuel positionering.
Materialekompatibilitet er et nøglepunkt ved evaluering af bearbejdningsudstyr. Komplekse emner kommer i forskellige metaller, og hver reagerer forskelligt på skærekræfter og varme.
Aluminium er meget udbredt i bildele, elektroniske huse og industrielle komponenter. Det er ret nemt at bearbejde og kan skæres i komplekse former. Med passende værktøjer og skæreforhold kan bearbejdningscentre håndtere aluminiumsfræsning, boring og andre operationer.
Rustfrit stål er i mange tilfælde sværere at bearbejde. Det kan producere kraftig skæremodstand og varme, så producenter skal tænke på værktøjsvalg, skæreforhold og spånfjernelse.
Kulstofstål er et andet almindeligt materiale. Dens bearbejdningsadfærd afhænger af sammensætning og tilstand, og forskellige kvaliteter kan have brug for forskellige produktionsarrangementer.
Kobber og kobberlegeringer tjener elektriske komponenter og andre industrielle produkter. De har deres egne skæreegenskaber og kan producere spåner, der kræver omhyggelig håndtering.
Nogle legeringer optræder i krævende mekaniske applikationer. Deres bearbejdning kan kræve ekstra opmærksomhed på værktøjsslid, varme og skærestabilitet.
Denne tabel giver en generel sammenligning:
| Emnemateriale | Almindelige bearbejdningsudfordringer | Relevante produktionsovervejelser |
|---|---|---|
| Aluminium | Spåndannelse og overfladebehandling | Egnet skæreværktøj og spånfjernelse |
| Rustfrit stål | Skæremodstand og varmeudvikling | Værktøjets tilstand og skærestabilitet |
| Kulstofstål | Forskelle i hårdhed og materialetilstand | Materialeforberedelse og værktøjsvalg |
| Kobberlegeringer | Materiale blødhed og spånhåndtering | Udvælgelse af skærkant og overfladekvalitet |
| Legeret stål | Værktøjsslid og bearbejdningsmodstand | Passende bearbejdningsstrategi |
| Støbejern | Håndtering af støv og spåner | Arbejdsområde beskyttelse og rengøring |
Et bearbejdningscenter kan behandle mange af disse materialer, men maskinen alene afgør ikke resultatet. Værktøj, arbejdshold, bearbejdningsstrategi og materialeforberedelse spiller alle en rolle.
Producenter bør vurdere det faktiske materiale og emnedesign, før de vælger udstyr til almindelig produktion.
Selv hvis et bearbejdningscenter bevæger sig godt, kan komplekse emner være svære at bearbejde uden det rigtige værktøj og arbejdsfastholdelse.
Værktøjet bestemmer, hvordan maskinen interagerer med materialet. Forskellige værktøjer passer til forskellige operationer. Pindfræsere håndterer almindeligvis overfladebearbejdning og konturering, bor laver huller, anboringsværktøjer danner indvendige gevind og specialiserede fræsere behandler særlige profiler.
Et komplekst emne kan have brug for flere værktøjer i én produktionscyklus. Maskinens værktøjsskiftearrangement lader den bevæge sig mellem operationer uden gentagne manuelle indgreb.
Værktøjsvalg skal stadig tage hensyn til formen og tilgængeligheden af bearbejdningsområdet. Et værktøj, der fungerer godt på en åben overflade, når muligvis ikke en smal rille eller dyb kavitet, så værktøjets længde, diameter og form bliver vigtige.
Workholding er lige så vigtig. Emnet skal forblive stabilt, mens værktøjet fjerner materiale. Hvis delen bevæger sig eller vibrerer, kan overfladen blive ujævn, og dimensionerne kan variere.
Forskellige emner kan have brug for forskellige armaturer:
Standard maskine skruestik
Disse passer til mange regelmæssige komponenter. De holder arbejdsemnet sikkert og giver nem adgang til flere bearbejdningsområder.
Brugerdefinerede armaturer
Brugerdefinerede armaturer hjælper, når en komponent har en usædvanlig form eller har brug for specifik positionering. De kan understøtte uregelmæssige dele og holde en opsætning gentagelig.
Modulære arbejdsholdesystemer
Modulære arrangementer lader producenterne justere armaturets layout til forskellige emnedesigns, hvilket hjælper, hvor produkttyper ofte ændres.
Særlige støttestrukturer
Tyndvæggede, lange eller sarte komponenter kan have brug for ekstra støtte for at begrænse bevægelse og deformation under skæring.
Armaturets design bør ikke blokere værktøjsadgang eller forstyrre maskinens bevægelse. Producenter skal planlægge arbejdet med hele bearbejdningsprocessen i tankerne.
Maskinstivhed betyder meget i metalbearbejdning. Under skæring skubber værktøjet på emnet, mens maskinstrukturen og fiksturen skubber tilbage. Hvis systemet ikke er stabilt nok, kan vibrationer eller uønsket bevægelse påvirke resultatet.
Lineære bearbejdningscentre understøtter bevægelige komponenter gennem lineære føringer. Ydeevnen afhænger af, hvordan føringsvejene, maskinrammen, spindelstrukturen og arbejdsholdesystemet fungerer sammen.
Føringsvejsarrangementet påvirker, hvordan bevægelige komponenter bevæger sig. Jævn bevægelse garanterer dog ikke automatisk stabil klipning i enhver situation.
På komplekse emner kan forskellige bearbejdningsområder skabe forskellige skærebelastninger. Fjernelse af materiale fra en stor flad overflade involverer forskellige kræfter fra at skære en smal spalte eller dyb lomme.
Stivhed bliver især relevant, når:
Producenter bør også overveje, hvordan emnet reagerer på skærekræfter. En stiv metalblok opfører sig anderledes end et tyndt aluminiumshus. Selvom maskinen forbliver stabil, kan et fleksibelt emne deformeres under uegnede bearbejdningsforhold.
En god bearbejdningsstrategi afbalancerer værktøjsbevægelser, skærekræfter, fiksturstøtte og materialefjernelse, så maskinen og emnet fungerer som ét koordineret system.
En udfordring i kompleks delproduktion er at bearbejde flere funktioner uden gentagne gange at ændre emnepositionen.
Hver gang en komponent fjernes og omplaceres, kan tilpasningsforskelle snige sig ind. Det kan påvirke forholdet mellem huller, overflader og andre funktioner.
Et bearbejdningscenter kan skære ned på gentagen håndtering, når dets bearbejdningsområde og konfiguration tillader flere operationer i én opsætning.
Forestil dig en industriel monteringskomponent. Det kan have brug for en flad monteringsflade, flere borede huller, gevindåbninger og sideriller. I stedet for at shuttle det mellem separate maskiner for hver operation, kan et passende bearbejdningscenter fuldføre meget af arbejdet gennem koordineret værktøj og bordbevægelse.
Denne tilgang kan medføre flere produktionsfordele:
Ikke alle komplekse emner kan dog afsluttes i én opsætning. Nogle dele har funktioner på flere sider eller overflader, som det tilgængelige maskinarrangement ikke kan nå.
I sådanne tilfælde kan producenterne være nødt til at omplacere emnet eller tilføje armaturer. Bearbejdningssekvensen bør planlægges for at begrænse unødvendig håndtering, samtidig med at alle funktioner er tilgængelige.
Computerstøttet produktionssoftware kan hjælpe her. Produktionsteams kan planlægge værktøjsstier og gennemgå potentielle bearbejdningsproblemer, før den faktiske produktion starter.
Lineære bearbejdningscentre tilbyder fleksible muligheder, men komplekse emner kan stadig rejse flere produktionsudfordringer.
Værktøjsadgang er almindelig. Dybe lommer, smalle kanaler og interne funktioner kan begrænse skæreværktøjets bevægelse. Lange værktøjer kan nå vanskelige områder, men bliver mere tilbøjelige til vibrationer og afbøjning.
Spånfjernelse er en anden bekymring. Fjernet materiale skal forlade skæreområdet. Hvis spåner hober sig op omkring værktøjet eller inde i et hulrum, kan overfladekvaliteten lide, og skæringen kan blive afbrudt.
Varmestyring har også betydning. Skæring genererer varme, og nogle materialer er mere følsomme over for temperatur end andre. For meget varme kan påvirke værktøjets tilstand og emnets dimensioner.
Tyndvæggede dele kræver særlig pleje. Deres strukturer modstår muligvis ikke skærekræfter godt, og hvis bearbejdningssekvensen fjerner materiale ujævnt, kan komponenten deformeres.
Omhyggelig produktionsplanlægning kan løse disse udfordringer.
| Bearbejdningsudfordring | Potentiel effekt | Mulig fremstillingsmetode |
|---|---|---|
| Begrænset adgang til værktøj | Ufuldstændig eller vanskelig bearbejdning | Gennemgå værktøjsgeometri og bearbejdningsretning |
| Chip ophobning | Overfladeskader eller afbrudt skæring | Forbedre arrangementerne for fjernelse af spåner |
| Overdreven varme | Værktøjsslid eller deformation af emnet | Juster skæreforhold og køling |
| Arbejdsemnets vibration | Ujævne overflader og bearbejdningsvariation | Forbedre armaturets støtte |
| Tyndvægsdeformation | Ændringer i komponentform | Planlæg materialefjernelse omhyggeligt |
| Gentagen ompositionering | Justeringsforskelle | Optimer bearbejdningssekvenser og armaturer |
Evaluer maskinen som en del af det komplette produktionssystem. Værktøj, software, inventar, materialeforberedelse og operatørerfaring bidrager alle til evnen til at bearbejde komplekse dele.
Valg af et passende bearbejdningscenter starter med reelle produktionskrav. Producenter bør ikke vælge udstyr alene fra generelle maskinbeskrivelser. Spørgsmålet, der tæller, er, om maskinen kan klare den geometri, materiale og operationer, som de påtænkte emner har brug for.
Emnets størrelse og form er gode udgangspunkter. Arbejdsområdet skal lade komponenten sidde sikkert med plads nok til de nødvendige værktøjsbevægelser og fikstur.
Antallet og typen af bearbejdningsoperationer har også betydning. En del, der skal fræsning, boring og anboring, kan kræve en anden maskinkonfiguration end en, der hovedsageligt involverer overfladebearbejdning.
Overvej materialeegenskaber under udvælgelsen. En producent, der arbejder med aluminium, kan have forskellige behov end én, der behandler rustfrit stål eller legeringer.
Værktøjskapacitet og skiftende arrangementer er også relevante. Komplekse emner kan have brug for flere skæreværktøjer, og maskinen skal understøtte den planlagte produktionssekvens.
Andre overvejelser omfatter:
Producenter bør også se fremad. Et bearbejdningscenter kan starte med et begrænset udvalg af dele, men produktdesign og kundekrav ændrer sig. Udvalg af udstyr bør give mulighed for det.
Inden almindelig produktion påbegyndes, kan prøvebearbejdning verificere, om den valgte maskine, værktøj, inventar og bearbejdningssekvens passer til det påtænkte emne. Det giver producenterne mulighed for at se problemer og justere, før de går ind i rutinemæssig fremstilling.
Lineære bearbejdningscentre kan håndtere mange komplekse emner, når deres struktur, bevægelsesevner, værktøj og arbejdshold matcher produktionskravene. Deres rolle går ud over at flytte et skærende værktøj langs en lige vej. De er en del af et koordineret fremstillingssystem, hvor maskinbevægelse, materialeadfærd, værktøjsadgang og procesplanlægning arbejder sammen for at producere komponenter med forskellige former og bearbejdningsfunktioner.

Tekniske egenskaber: Det kan skære alle slags drejningsoverflader på cykel, såsom koniske over...
See Details
Tekniske egenskaber: Det kan skære alle slags drejningsoverflader på cykel, såsom koniske over...
See Details
Tekniske egenskaber: Maskinværktøjet er af høj præcision, og spindlen understøttes af dobbeltk...
See Details
Tekniske egenskaber: Alle drejebænke støbes integreret med 250 materialer for at sikre behandl...
See Details
Tekniske egenskaber: Det kan automatisk dreje alle former for drejningsoverflader, såsom cylin...
See Details
Vi sætter en ære i at præsentere vores CJK-0660 brugerdefinerede præcisionslinjepræcision CNC dre...
See Details
Tekniske egenskaber: 40p er et slags lille præcisionsmaskineværktøj, der er velegnet til effektiv be...
See DetailsVores team af digitale og forretningseksperter vil guide dig til den rigtige retning.
Lad os tale
Zhejiang Guoyu CNC Machine Tool Co., Ltd. er afhængig af rig erfaring, professionel teknologi og avancerede metoder for at sikre kvaliteten af dens produkter, så kunderne kan nyde mere professionel og tankevækkende service.
 [email protected]
 +86-576-82879226
 Xialiang Industrial Area, Luqiao District, Taizhou City, Zhejiang -provinsen, Kina
Ophavsret © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Alle rettigheder forbeholdes.
