

Tekniske egenskaber: Maskinværktøjet er en enkelt-søjle lodret vejledningsstruktur. Kolonnen, ...
See Details
 PR
PR
Et maskinværksted beskæftiger sig sjældent med kun én type bearbejdningsopgave. Nogle komponenter skal vende flere overflader, mens andre kræver forskellige skæreoperationer, før de er klar til næste produktionstrin. Håndtering af disse opgaver kan involvere gentagen håndtering af emner, værktøjsskift og omhyggelig koordinering mellem maskinerne. Disse krav har gjort CNC drejebænken med dobbelt revolver til en praktisk mulighed for producenter, der ønsker at organisere deres bearbejdningsprocesser.
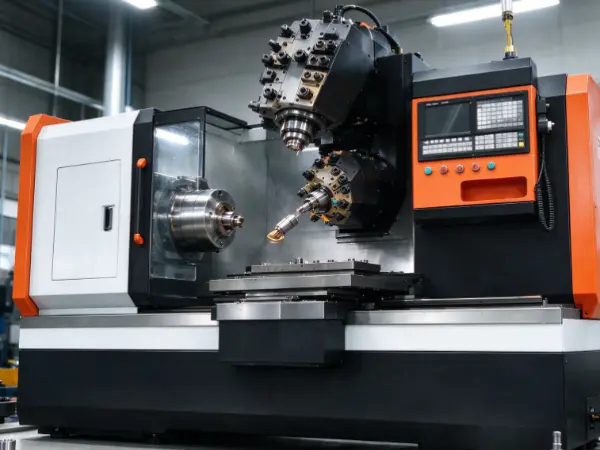
A twin turret CNC drejebænk bruger to værktøjsrevolvere til at udføre bearbejdningsoperationer på et emne. Afhængigt af maskinens design kan tårnene arbejde uafhængigt eller koordinere deres bevægelser for at udføre relaterede opgaver. Dette arrangement giver producenterne flere muligheder, når de planlægger, hvordan en komponent skal bearbejdes.
Værdien af dette udstyr er ikke begrænset til at have to tårne i stedet for én. Dens anvendelighed afhænger af, hvordan maskinen håndterer skæreoperationer, hvordan værktøjerne er arrangeret, og om produktionsprocessen gør god brug af begge tårne. For maskinværksteder, der arbejder med varieret komponentdesign og skiftende produktionskrav, kan disse faktorer påvirke udstyrsvalg og daglige arbejdsgange.
Den største forskel ligger i værktøjsarrangementet. En konventionel CNC drejebænk bruger ofte et tårn til at holde og placere de skærende værktøjer, der kræves til et job. En CNC drejebænk har to værktøjsrevolvere, hvilket giver maskinen endnu et sæt værktøjer, der kan tildeles passende operationer.
Hvert tårn kan bære værktøj til forskellige bearbejdningsopgaver. Den ene kan håndtere en ekstern drejeoperation, mens den anden arbejder på et andet tilgængeligt område af komponenten. Afhængigt af maskinens struktur og kontrolsystem kan begge tårne fungere på samme tid eller udføre deres opgaver i en planlagt rækkefølge.
Dette arrangement ændrer måden, bearbejdningsarbejdet kan organiseres på. Med et enkelt tårn skal visse operationer vente, indtil den aktuelle opgave er fuldført, og værktøjet er blevet flyttet eller ændret. En dobbelt revolverkonfiguration kan tillade, at nogle af disse opgaver overlapper hinanden, forudsat at emnets geometri, værktøjsbaner og maskinkapacitet tillader det.
To tårne betyder dog ikke automatisk, at hver opgave kører hurtigere. Nogle komponenter har begrænsede bearbejdningskrav og drager muligvis ikke meget fordel af et ekstra revolver. Andre dele involverer flere operationer, der kan opdeles mellem de tilgængelige værktøjer, hvilket gør det andet tårn mere nyttigt.
Sondringen handler derfor om produktionsfleksibilitet. Et maskinværksted skal overveje, hvordan dets komponenter er lavet, hvilke operationer der kan koordineres, og om det ekstra værktøjsarrangement passer til den faktiske arbejdsbyrde.
Det andet tårn giver programmører og operatører en anden måde at fordele bearbejdningsopgaver på. I stedet for at tildele hver operation til én værktøjsstation, kan de planlægge, hvilke opgaver der hører til hvert tårn og bestemme, hvornår disse opgaver skal finde sted.
Overvej en komponent, der kræver flere drejeoperationer langs forskellige sektioner af dens overflade. Et tårn kan være tildelt til at bearbejde et bestemt område, mens det andet udfører en kompatibel operation et andet sted. Hvis maskindesignet understøtter samtidig skæring i dette arrangement, kan noget arbejde finde sted i samme cyklus.
Denne tilgang kan reducere ventetiden mellem operationer. Det kan også hjælpe med at begrænse unødvendige revolverbevægelser og gentagen værktøjspositionering. Det faktiske resultat afhænger af emnedesignet, skæreforholdene og hvor effektivt programmet koordinerer de tilgængelige værktøjer.
De to tårne kan også bruges i rækkefølge i stedet for på samme tid. Et tårn kan fuldføre sin tildelte opgave, før det andet begynder en anden operation. Dette kan stadig være nyttigt, når værktøjsarrangementet forenkler bearbejdningsplanen eller giver nem adgang til det nødvendige værktøj til en komponent.
Programmering bliver en vigtig del af denne proces. Maskinen har brug for klare instruktioner for værktøjsbevægelse, skærerækkefølge og koordinering mellem tårnene. Operatører skal også kontrollere, at de planlagte bevægelser er kompatible med arbejdsemnet, armaturerne og andre maskinkomponenter.
Når processen planlægges omhyggeligt, bliver det andet tårn mere end en ekstra værktøjsholder. Det giver en anden måde at arrangere arbejdet på, så hver operation passer ind i den bredere bearbejdningscyklus.
Nogle komponenter kræver flere bearbejdningsoperationer, før de når den tilsigtede form. En del kan have brug for udvendig drejning, indvendig bearbejdning, beklædning, riller eller andre skæreopgaver. Håndtering af disse operationer på separate maskiner kan involvere yderligere overførsler og gentaget opsætningsarbejde.
En dobbelt revolver CNC drejebænk kan hjælpe med at bringe kompatible operationer sammen. De tilgængelige værktøjer kan arrangeres til at adressere forskellige funktioner i en komponent, hvilket reducerer behovet for at omorganisere jobbet omkring et enkelt tårn. Dette kan være nyttigt, når flere bearbejdningsopgaver skal koordineres inden for samme arbejdsområde.
Fordelene afhænger af delens geometri. En komponent med flere tilgængelige overflader kan give mulighed for at dele arbejdet mellem tårnene. En relativt simpel del, der kun kræver et lille antal operationer, kan få mindre ud af dette arrangement.
Værktøjsadgang betyder også noget. Det andet revolver skal kunne nå det tilsigtede skæreområde uden at forstyrre det andet revolver, arbejdsemnet eller maskinstrukturen. Nogle operationer skal muligvis udføres separat, fordi deres værktøjsbaner overlapper hinanden, eller fordi emnet ikke tillader sikker samtidig bearbejdning.
Kompleksitet er ikke altid en grund til at vælge en twin turret-maskine. Producenter skal undersøge den faktiske rækkefølge af operationer i stedet for kun at bedømme delen ud fra dens udseende. En veltilrettelagt proces kan bruge de to tårne til at håndtere forskellige funktioner effektivt, mens en anden komponent kan være bedre egnet til en enklere maskinkonfiguration.
For maskinværksteder, der producerer en række drejede komponenter, kan denne fleksibilitet hjælpe dem med at tilpasse deres bearbejdningsplaner til forskellige job uden at behandle hver enkelt del som en helt separat produktionsudfordring.
Håndtering af emner kan tage en meningsfuld del af fremstillingsprocessen. En komponent skal muligvis fjernes fra én maskine, overføres til en anden, placeres igen og kontrolleres, før bearbejdningen fortsætter. Hver overførsel skaber endnu en mulighed for forsinkelser, håndteringsmærker eller opsætningsforskelle.
Når kompatible operationer kan udføres på en CNC drejebænk, kan nogle af disse overførsler undgås. Emnet forbliver i bearbejdningsområdet, mens de to tårne udfører deres tildelte opgaver. Dette kan forenkle produktionsruten og reducere antallet af gange, komponenten skal omplaceres.
Færre overførsler kan også gøre det lettere at opretholde sammenhæng mellem relaterede operationer. Gentagen opsætning kan introducere små forskelle i justering eller positionering. At fuldføre mere arbejde inden for én opsætning kan hjælpe med at begrænse disse forskelle, selvom resultatet stadig afhænger af maskinens tilstand, arbejdsholdemetode, værktøj og processtyring.
Der er grænser for denne fordel. Nogle komponenter kræver bearbejdning på overflader, der ikke kan nås i den eksisterende opsætning. De skal muligvis stadig flyttes eller overføres til en anden maskine. Yderligere operationer, såsom specialiseret slibning eller behandling, kan også finde sted andre steder.
Producenterne bør derfor gennemgå hele produktionsruten, før de antager, at en CNC-drejebænk med dobbelt revolver vil eliminere håndtering. Det nyttige spørgsmål er, om maskinen kan kombinere de operationer, der i øjeblikket kræver separate opsætninger, ikke om den kan udføre enhver produktionsopgave.
| Produktionsovervejelse | Den potentielle rolle for en CNC drejebænk med dobbelttårn |
|---|---|
| Gentagne værktøjsskift | Gør det muligt at arrangere forskellige værktøjer på tværs af to tårne |
| Flere vendeoperationer | Giver muligheder for at opdele opgaver mellem tårne |
| Emneoverførsler | Kan reducere overførsler, når kompatible operationer deler én opsætning |
| Værktøjsadgang | Tilbyder yderligere værktøjspositioner til passende komponentfunktioner |
| Produktionsplanlægning | Kræver koordinering af værktøjsbaner og bearbejdningsrækkefølge |
| Kvalitetstjek | Understøtter en planlagt inspektionsproces sideløbende med bearbejdning |
Tabellen beskriver mulige anvendelser i stedet for garanterede resultater. De faktiske fordele afhænger af komponenten og den måde, maskinen er konfigureret på.
Maskinværksteder håndterer sjældent præcis det samme produktionsmix. Nogle fremstiller tilbagevendende komponenter, mens andre modtager ordrer på forskellige deledesigns. Valget af udstyr bør afspejle disse mønstre i stedet for at stole på en enkelt idé om, hvordan effektiv bearbejdning ser ud.
Til tilbagevendende produktion kan en CNC drejebænk være en måde at koordinere gentagne operationer inden for en planlagt cyklus. Når programmet, værktøjet og arrangementet er etableret, kan butikken bruge denne proces til lignende komponenter. Der er stadig behov for regelmæssige kontroller for at tage højde for værktøjsslid, materialeforskelle og ændringer i maskinens tilstand.
Ved varieret produktion bliver værktøjsindretning en vigtig overvejelse. En maskine med passende værktøjsmuligheder kan rumme forskellige bearbejdningsopgaver uden at kræve et helt nyt udstyrslayout for hver opgave. Skift mellem komponenter kan dog stadig involvere programmering, opsætning, udskiftning af værktøj og inspektionsarbejde.
Materialetypen har også indflydelse på processen. Forskellige metaller reagerer forskelligt på skæring, og de egnede værktøjer og bearbejdningsbetingelser kan ændre sig tilsvarende. En produktionsplan, der fungerer for ét materiale, bør ikke automatisk anvendes på et andet uden gennemgang.
Ordrestørrelse har også betydning. En dobbelt revolver CNC drejebænk kan passe til en butik, der regelmæssigt producerer dele med flere kompatible drejeoperationer. Til lejlighedsvise job, der involverer simple former, kan opsætningskrav opveje fordelene ved det ekstra tårn.
En realistisk vurdering ser på blandingen af dele, hvor ofte design ændres, og hvilke operationer der kan kombineres. Maskinen skal passe til produktionsmønsteret i stedet for at tvinge fabrikken til at omorganisere hvert job omkring dens muligheder.
To værktøjsrevolvere skaber yderligere bearbejdningsmuligheder, men de kræver også omhyggelig programmering. Hvert tårn skal følge en passende værktøjsbane, og forholdet mellem deres bevægelser skal være klart defineret. Uden ordentlig planlægning kan det ekstra værktøj introducere unødvendig bevægelse eller skabe risiko for interferens.
Programmet bestemmer, hvilke værktøjer der bruges, hvornår hver operation begynder, og om tårnene arbejder samtidigt eller i rækkefølge. Nogle opgaver kan overlappe hinanden, mens andre skal vente på, at en bestemt operation er færdig. Rækkefølgen afhænger af komponentens geometri, skæreværktøjerne og maskinens struktur.
Kollisionsforebyggelse er en vigtig del af programmering. Et revolverhoved må ikke bevæge sig ind i banen for det andet revolver, arbejdsemnet eller de omgivende maskinkomponenter. Værktøjsholdere, inventar og arbejdsudstyr skal også tages i betragtning, når du planlægger bevægelse.
Simulering og programtjek kan hjælpe med at identificere potentielle problemer, før den egentlige bearbejdning påbegyndes, hvor maskinens styring og software understøtter disse funktioner. Operatører skal stadig bekræfte, at opsætningen matcher programmet, og at de valgte værktøjer er installeret korrekt.
Værktøjstildeling fortjener også opmærksomhed. At tildele operationer mellem tårne involverer mere end at opdele arbejdet i to grupper. Værktøjstilgængelighed, skæreadgang, driftsrækkefølge og den nødvendige tid til hver opgave kan påvirke den overordnede proces. Dårligt afbalancerede opgaver kan lade det ene tårn vente, mens det andet klarer det meste af arbejdet.
Af denne grund bør programmering og procesplanlægning betragtes som en del af udstyrsbeslutningen. En dobbelt revolver CNC drejebænk tilbyder yderligere muligheder, men dygtig planlægning er nødvendig for at gøre disse muligheder til en praktisk bearbejdningsproces.
Antallet af tårne er kun én faktor i valg af udstyr. Producenter skal forstå de dele, de har til hensigt at producere, og afgøre, om maskinens struktur understøtter de nødvendige operationer. Deldimensioner, geometri, materiale og bearbejdningsrækkefølge påvirker alle egnetheden.
Det tilgængelige arbejdsområde er en anden overvejelse. Maskinen skal give passende adgang til værktøjerne og tillade, at de påtænkte operationer kan foregå uden forstyrrelser. Købere bør diskutere repræsentative komponenter med udstyrsleverandøren og gennemgå, hvordan hver operation ville blive arrangeret.
Workholding påvirker også resultatet. Komponenten skal forblive sikker under skæring, især når forskellige værktøjer arbejder tæt sammen. Det valgte armatur eller spændepatron skal passe til delen og tillade den nødvendige skæreadgang.
Vedligeholdelse og operatørerfaring bør ikke overses. To tårne introducerer flere værktøjspositioner og yderligere bevægelser til at styre. Forretningen har brug for en praktisk måde at inspicere værktøj, udskifte slidte komponenter, vedligeholde maskinen og træne operatører til at arbejde med sit styresystem.
Integration med den eksisterende produktionslinje kan påvirke den endelige beslutning. Materialetilførsel, dellosning, inspektion og nedstrømsprocesser bør alle overvejes. Hvis maskinen er beregnet til at arbejde med automatiseret håndteringsudstyr, skal kompatibiliteten og den planlagte bevægelse af dele gennemgås før installation.
Producenter kan diskutere flere spørgsmål, når de vurderer udstyr:
Svarene hjælper med at fastslå, om maskinens muligheder matcher butikkens produktionskrav. De giver også et praktisk grundlag for at sammenligne forskellige maskinkonfigurationer.
En dobbelt revolver CNC drejebænk bruges i moderne maskinværksteder, fordi den tilbyder en anden måde at organisere drejeoperationer på. Ved at fordele passende opgaver mellem to tårne kan producenterne reducere unødvendig ventetid, forenkle nogle produktionsruter og begrænse gentagen håndtering af emner. Disse fordele afhænger af delens design, værktøjsarrangement, programmering og overordnet arbejdsgang. Udstyret er nyttigt, når dets yderligere egenskaber løser reelle produktionsproblemer i stedet for blot at tilføje kompleksitet til bearbejdningsprocessen.

Tekniske egenskaber: Maskinværktøjet er en enkelt-søjle lodret vejledningsstruktur. Kolonnen, ...
See Details
Tekniske egenskaber: Maskinværktøjet er af høj præcision, og spindlen understøttes af dobbeltk...
See Details
Tekniske egenskaber: Linjeskinne CNC -drejebænke støbes integreret med 250 materialer for ...
See Details
Tekniske egenskaber: Transmissionen vedtager den lineære rullende guide, der er importeret fra...
See Details
Tekniske egenskaber: Det kan automatisk dreje alle former for drejningsoverflader, såsom cylin...
See Details
Vi er glade for at præsentere VMC1580 High-Speed Vertical Machining Center, et pålideligt og ef...
See Details
Tekniske egenskaber: 45 ° Slant sengebasestruktur, med streng aldringsbehandling, fjernelse af...
See DetailsVores team af digitale og forretningseksperter vil guide dig til den rigtige retning.
Lad os tale
Zhejiang Guoyu CNC Machine Tool Co., Ltd. er afhængig af rig erfaring, professionel teknologi og avancerede metoder for at sikre kvaliteten af dens produkter, så kunderne kan nyde mere professionel og tankevækkende service.
 [email protected]
 +86-576-82879226
 Xialiang Industrial Area, Luqiao District, Taizhou City, Zhejiang -provinsen, Kina
Ophavsret © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Alle rettigheder forbeholdes.
