

Tekniske egenskaber: Det kan skære alle slags drejningsoverflader på cykel, såsom koniske over...
See Details
 PR
PR
Metaldele dukker op i næsten alle hjørner af moderne fremstilling. De udgør akslerne inde i maskiner, fittings i VVS-systemer, konnektorer i industrielt udstyr og de roterende komponenter, der findes i utallige mekaniske produkter. Disse dele ser måske enkle ud udefra, men at producere dem kræver faktisk omhyggelig kontrol over form, størrelse og overfladetilstand hvert trin på vejen.
A CNC drejebænk til metal hjælper producenter med at skabe disse komponenter gennem en kontrolleret drejeproces. CNC står for computer numerical control — maskinen følger programmerede instruktioner for at koordinere skæreværktøjets bevægelse med emnerotation. Når metallet drejer, fjerner skæreværktøjet materiale fra udvalgte områder, indtil delen når sin ønskede form.
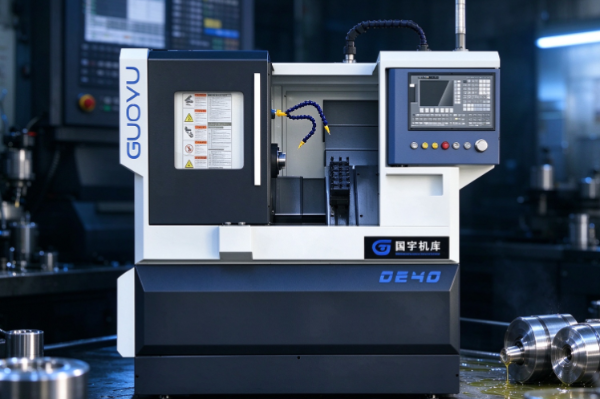
I modsætning til manuel drejning lader CNC-bearbejdning mange bevægelser blive planlagt og gentaget gennem en computerstyret proces. Det er det, der gør udstyret velegnet til fremstilling af cylindriske dele, gevindkomponenter, trindelte aksler, bøsninger og andre former, der specifikt kræver drejeoperationer.
Arbejdsprincippet er ret ligetil på papiret, men selve processen løber gennem flere sammenhængende stadier. Emnet skal sikres, skæreværktøjet skal følge sin tilsigtede vej, og operatøren skal bekræfte, at materialet og bearbejdningsforholdene virkelig passer til delen. Forståelse af, hvordan disse stykker arbejder sammen, er en lang vej til at forklare, hvorfor CNC-drejebænke er blevet så udbredt i metalbearbejdning.
En CNC drejebænk er en værktøjsmaskine, der former metal ved at dreje et emne mod et skærende værktøj. Arbejdsemnet sidder fast af en spændeanordning, mens skæreværktøjet bevæger sig langs en planlagt bane og fjerner uønsket materiale, mens det går.
Denne proces går under navnet vending. Det er især nyttigt til komponenter med runde eller cylindriske funktioner. Afhængigt af maskinens design og værktøj kan en CNC-drejebænk også håndtere operationer som flader, riller, gevindskæring og boring.
Maskinens hovedformål er at producere en komponent, der matcher et specificeret design - uanset om dette design kræver en bestemt udvendig diameter, en flad ende, en smal rille, en gevindsektion eller flere forbundne cylindriske overflader.
En typisk CNC drejebænk indeholder flere nøglekomponenter.
| Komponent | Hovedfunktion |
|---|---|
| Maskinseng | Understøtter de vigtigste maskinkomponenter og styrer deres bevægelse |
| Spindel | Roterer emnet under bearbejdning |
| Chuck eller spændeanordning | Holder arbejdsemnet sikkert |
| Skæreværktøj | Fjerner materiale fra emnet |
| Værktøjsholder eller tårn | Holder og placerer skæreværktøjerne |
| Kontrolsystem | Fortolker programmerede instruktioner og koordinerer maskinbevægelser |
| Drivsystem | Flytter spindel og maskinakser |
| Indhegning | Hjælper med at indeholde spåner og skærevæske under drift |
Hver brik spiller en anden rolle, men maskinen afhænger virkelig af, hvor godt de koordinerer sammen. Spindlen giver rotation, spændeanordningen holder emnet på plads, og skæreværktøjet udskærer de nødvendige funktioner. Styresystemet binder disse handlinger sammen i henhold til det bearbejdningsprogram, der kører under det hele.
CNC drejebænke håndterer almindeligvis stål, aluminium, rustfrit stål, messing og andre bearbejdelige metaller. Hvilken skæremetode, der egentlig passer til jobbet, afhænger af materialets egenskaber, delens geometri og overfladens tilstand, der jages.
Drejeprocessen starter, når maskinen fastgør metalemnet og drejer det rundt om dets centrale akse. Et skæreværktøj kommer derefter i kontakt med den roterende overflade og fjerner materiale, når det bevæger sig hen over det.
Forestil dig en rund metalstang, der skal blive til et skaft med flere forskellige diametre. Den originale stang starter tykkere, end den færdige komponent kræver. Skæreværktøjet fjerner materiale fra udvalgte sektioner og efterlader den nødvendige form, når det er færdigt.
Den grundlæggende drejeproces opdeles i tre hovedhandlinger.
Arbejdsemnets rotation
Spindlen drejer emnet, mens spændeanordningen holder det på plads. Stabil rotation betyder meget her, da bevægelse eller dårlig fastspænding kan slå bearbejdningsresultatet fuldstændig af.
Værktøjsbevægelse
Skæreværktøjet bevæger sig mod eller langs arbejdsemnet. En retning styrer, hvor dybt værktøjet skærer ind i overfladen; en anden styrer længden af det område, der faktisk bearbejdes.
Materiale fjernelse
Når værktøjet kommer i kontakt med metallet, skaller små stykker materiale væk fra emnet. Gentagne værktøjsbevægelser udbygger gradvist den nødvendige diameter, længde og overfladeform.
Forskellige operationer skaber forskellige funktioner. Facing giver en flad endeflade. Lige drejning krymper den udvendige diameter. Rilling udskærer en smal kanal, mens gevindskæring danner en spiralprofil, der lader dele gå i indgreb med matchende gevind.
En CNC drejebænk kan køre igennem flere af disse operationer inden for en enkelt opsætning, forudsat at maskinen og værktøjet understøtter det. Det skærer ned på behovet for at flytte arbejdsemnet mellem separate maskiner.
Processen handler heller ikke kun om at fjerne så meget materiale som muligt. Værktøjsstien skal passe til designet, og skæreforholdene skal passe til det metal, der bearbejdes. Overdrevne skærekræfter, uegnet værktøj eller ustabil arbejdsholding kan alle kaste overfladen og de endelige dimensioner af.
Styresystemet er virkelig det, der adskiller en CNC drejebænk fra en konventionel manuelt betjent. I stedet for helt at læne sig op af en operatør til at guide hver bevægelse i hånden, følger CNC-maskinen et program, der præciserer bearbejdningsoperationerne på forhånd.
Dette program indeholder instruktioner til spindelrotation, værktøjsbevægelse, skæreoperationer og andre maskinfunktioner. Styresystemet fortolker disse instruktioner og koordinerer de relevante bevægelser i overensstemmelse hermed.
Processen starter normalt med et digitalt deldesign eller en ingeniørtegning. En programmør finder ud af, hvordan komponenten skal bearbejdes, og lægger værktøjsbanerne ud. Disse instruktioner bliver derefter konverteret til et maskinlæsbart program, som drejebænken faktisk kan køre.
Under driften styrer styresystemet maskinakserne og spindelen i henhold til den programmerede sekvens. Skæreværktøjet følger den planlagte vej og fjerner materiale fra de tilsigtede områder, mens det går.
Dette gør det muligt at producere dele med flere forbundne funktioner uden manuelt at styre hvert enkelt snit. Det lader også producenter gentage den samme bearbejdningssekvens pålideligt, når de producerer en batch af lignende komponenter.
Computerstyring fjerner dog ikke behovet for omhyggelig forberedelse. Programmet skal matche det faktiske emne, værktøjsarrangement og maskinopsætning nøjagtigt. Forkerte instruktioner kan sende værktøjet til at skære det forkerte sted eller bevæge sig ind i det område, det ikke bør røre ved.
Værktøjets position skal også etableres korrekt. Maskinen skal vide, hvor emnet faktisk sidder, og hvordan skæreværktøjet forholder sig til komponentens referencepunkter. Disse indstillinger lader de programmerede bevægelser stemme overens med den tilsigtede emnegeometri.
Operatører forbliver ansvarlige for at tjekke opsætningen, gennemgå programmet og holde øje med bearbejdningsprocessen hele vejen igennem. Styresystemet styrer selvfølgelig bevægelserne, men kvaliteten af resultatet kommer stadig ned til passende planlægning og udførelse på den menneskelige side.
Individuelle bearbejdningsopgaver varierer en del, men mange CNC-drejebænke følger en stort set ens arbejdsgang. Hvert trin forbereder maskinen eller arbejdsemnet til det, der kommer næste gang.
Forberedelse af emnet
Processen starter med passende råmateriale - en metalstang, et forberedt råemne eller en delvist dannet komponent. Materialet har brug for nok lager på hånden til at tillade de nødvendige funktioner faktisk at blive bearbejdet.
Operatøren kontrollerer emnets tilstand og bekræfter, at den passer til den planlagte operation. Materialefejl, uegnede dimensioner eller dårlige overfladeforhold kan ellers skabe reel hovedpine.
Arbejdshold og værktøjsopsætning
Emnet fastgøres i en borepatron eller en anden passende holdeanordning. Skæreværktøjer bliver installeret i deres holdere, og deres positioner bliver etableret i maskinens kontrolsystem.
Korrekt fastspænding betyder noget, fordi emnet skal forblive stabilt, mens det roterer og skæres. Opsætningen skal også lade skæreværktøjet faktisk nå de områder, der skal bearbejdes.
Program forberedelse
Bearbejdningsprogrammet definerer værktøjsbevægelser og den rækkefølge, operationer foregår i. Det skal tage højde for komponentform, værktøjsgeometri, materiale og maskinkapacitet på én gang.
Inden produktionen starter, fortjener programmet og opsætningen en kontrol for at markere potentielle kollisioner eller forkerte bevægelser, før de forårsager reel skade.
Skæring og formning
Maskinen udfører de programmerede operationer her. Skæreværktøjet fjerner materiale for at bygge de nødvendige overflader og funktioner.
Afhængigt af komponenten kan dette involvere flere gennemløb og helt forskellige værktøjer. Operatøren holder øje med usædvanlig støj, vibrationer, værktøjsskader eller uventet spåndannelse hele vejen igennem.
Inspektion
Den færdige del bliver kontrolleret i forhold til dens tegning eller specifikation. Inspektion kan omfatte måling af diametre, kontrol af længder, undersøgelse af gevind og gennemgang af overfladens tilstand.
Hvis en del mangler sine nødvendige dimensioner, kan årsagen spores tilbage til værktøjsslid, forkert opsætning, materialevariationer eller programfejl. At fastholde den faktiske årsag hjælper med at forhindre det samme problem i at sprede sig til senere dele.
Disse stadier danner en virkelig forbundet proces. Problemer under materialeforberedelse eller arbejdsholding kan vælte ind i skæreoperationen, mens fejl i bearbejdningen har en tendens til at dukke op under inspektionen ned ad linjen.
CNC drejebænke producerer almindeligvis komponenter bygget op omkring rotationsformer. Deres applikationer strækker sig fra simple cylindriske stykker til dele med flere diametre, riller, huller eller gevindsektioner.
Aksler og stifter
Skafter og stifter bærer ofte runde overflader, skuldre og ændringer i diameter. Drejning opbygger disse funktioner, mens forholdet mellem forskellige sektioner af delen holdes intakt.
Komponenter med gevind
Visse skruer, tappe og andre gevinddele kan blive bearbejdet på CNC drejebænke udstyret til gevindskæring. Tråden skal matche den tilsigtede forbindelse og hvad end komponentens design faktisk kræver.
Bøsninger og ærmer
Disse komponenter bærer ofte cylindriske ydre overflader langs indvendige åbninger. Egnede CNC-drejebænke kan dreje ydersiden og også håndtere understøttede interne bearbejdningsoperationer.
Flenger og beslag
Masser af beslag bærer runde profiler, trinflader eller riller. Drejning producerer disse funktioner til brug på tværs af rørsystemer, maskineri og industrielle samlinger.
Brugerdefinerede metalkomponenter
Producenter henvender sig ofte til CNC-drejebænke for specialiserede dele bygget til særligt udstyr eller samlinger. Bearbejdningsplanen afhænger af komponentens geometri og det nødvendige materiale.
Ikke alle metaldele passer til drejning, værd at bemærke. Komponenter med komplekse flade overflader, dybe lommer eller funktioner spredt over flere sider skal ofte i stedet for fræsning eller en anden proces. Nogle opgaver ender med at kombinere drejning og fræsning for at runde det fulde design af.
Den egentlige overvejelse her er komponentens form. CNC-drejning skinner især, når en dels hovedtræk arrangerer sig omkring en central akse.
En CNC-drejebænk kan kun følge sit program nøjagtigt, når maskinen, værktøjet, materialet og opsætningen fungerer korrekt sammen. Flere faktorer former kvaliteten og konsistensen af den færdige del.
Materialeegenskaber
Forskellige metaller opfører sig meget forskelligt under skæreværktøjet. Nogle producerer lange chips; andre bryder i kortere fragmenter. Nogle maskiner nemt; andre stiller meget større krav til selve skæreværktøjet.
Materialet former værktøjsvalg, skæreforhold, spånkontrol og tilstanden af den færdige overflade generelt.
Skæreværktøjets tilstand
Et slidt eller beskadiget værktøj kan efterlade ru overflader, skifte dimensioner eller give inkonsistente resultater. Værktøjsslid har en tendens til at udvikle sig gradvist, og det er netop derfor, at regelmæssig inspektion betyder så meget.
Værktøjet skal også passe til materialet og betjeningen. Et værktøj designet til en type metal kan fungere dårligt på en anden helt.
Emnet fastspænding
Arbejdsemnet skal forblive sikkert under rotation og skæring. Dårlig fastspænding inviterer til bevægelse, vibrationer eller uønsket deformation i processen.
Lange eller slanke dele kan have behov for yderligere støtte, da de ellers kan bøje sig under skærekræfter. Holdemetoden bør afspejle formen og stivheden af det, der arbejdes.
Maskinens tilstand
Maskinens mekaniske tilstand former, hvor jævnt dens komponenter faktisk bevæger sig. Slidte føringer, dårlig justering eller spindelproblemer kan alle underminere bearbejdningsstabiliteten.
Regelmæssig vedligeholdelse hjælper med at fange problemer, før de vælter gennem et større parti af dele.
Program- og opsætningsnøjagtighed
Programmet skal beskrive den tilsigtede værktøjsbane nøjagtigt, og maskinopsætningen skal matche dette program nøje. Forkerte værktøjspositioner, emnereferencer eller bearbejdningsinstruktioner kan føre til dimensionsfejl eller direkte kollisioner.
Spån- og varmestyring
Skæring genererer både varme og metalspåner. Hvis spåner hober sig op omkring skæreområdet, kan de forstyrre bearbejdningen eller beskadige overfladen direkte. Egnet spånfjernelse og kølemetoder hjælper med at holde driftsforholdene stabile hele vejen igennem.
Disse faktorer hænger sammen i praksis. Et passende skæreværktøj kan stadig give dårlige resultater, hvis emnet ikke er fastspændt korrekt. Ligeledes kan et velforberedt program ikke kompensere for beskadiget værktøj eller uegnet råmateriale.
Både CNC og manuelle drejebænke former metal gennem rotation og skæring. Hvor de virkelig adskiller sig kommer ned til, hvordan værktøjets bevægelser bliver kontrolleret.
En manuel drejebænk læner sig op af en operatør, der fører skæreværktøjet direkte gennem håndhjul og maskinstyring. Operatøren justerer værktøjets position midt i arbejdet og foretager opkald baseret på arbejdsemnet og skæreforholdene foran dem.
En CNC drejebænk følger i stedet programmerede instruktioner. Operatøren forbereder maskinen, fastlægger værktøjs- og emnepositioner og starter bearbejdningscyklussen. Herefter overtager styresystemet og koordinerer bevægelserne beskrevet i programmet.
| Sammenligningspunkt | CNC drejebænk | Manuel drejebænk |
|---|---|---|
| Værktøjsbevægelse | Styret af et bearbejdningsprogram | Vejledt direkte af operatøren |
| Gentagen produktion | Kan gentage programmerede operationer | Afhænger mere af operatørteknik |
| Del ændringer | Kræver normalt program- og opsætningsjusteringer | Kræver manuel justering og opsætning |
| Operatør rolle | Programmering, opsætning, overvågning og inspektion | Direkte styring og justering under bearbejdning |
| Egnet arbejde | Gentagne komponenter og planlagte bearbejdningssekvenser | Reparationsarbejde, enkeltstående dele og praktiske bearbejdningsopgaver |
Hvilken en der rent faktisk passer afhænger af arbejdet. CNC-udstyr viser sig nyttigt, når en fabrik skal gentage komplekse eller konsistente bearbejdningssekvenser pålideligt. Manuelle maskiner har en tendens til at passe til værksteder og opgaver, der i stedet involverer hyppige justeringer af individuelle dele.
Ingen af maskintyperne fjerner behovet for operatørfærdigheder, som er værd at understrege. CNC-bearbejdning kræver reel viden om programmering, værktøj, opsætning og processtyring. Manuel drejning afhænger af praktisk praktisk kontrol af maskinen og evnen til at bedømme skæreprocessen, mens den udfolder sig.
Nogle værksteder kører begge typer side om side. En manuel drejebænk kan klare simple reparationsopgaver, mens en CNC-drejebænk kan skrue komponenter ud, der virkelig har brug for gentagelige programmerede bevægelser.
Konsekvent bearbejdning handler om at bevare kontrol over hele produktionsprocessen fra start til slut. En del kan opfylde kravene i løbet af en kørsel, men glide senere, hvis materialet, værktøjstilstanden eller maskinens opsætning ændrer sig selv lidt.
En praktisk tilgang starter med et stabilt setup. Emnet skal sidde fast fastspændt, værktøj skal installeres korrekt, og programmet skal matche den tilsigtede komponent nøjagtigt. Disse kontroller reducerer risikoen for fejl i god tid før skæringen overhovedet begynder.
Operatører bør også holde øje med bearbejdningsprocessen, mens den kører. Ændringer i skærelyd, vibrationer, spånform eller overfladeudseende kan alle signalere, at et værktøj eller opsætning har brug for opmærksomhed. At fange disse tegn tidligt hjælper med at afhjælpe defekter, før de spredes over en hel batch.
Inspektion tilføjer endnu et kontrollag oven i det. Måling af udvalgte funktioner under produktion hjælper med at bekræfte, at processen forbliver inden for de nødvendige grænser hele vejen igennem. Hvor ofte og hvordan inspektionen finder sted, bør afspejle komponentens design og påtænkte anvendelse.
Værktøjsvedligeholdelse betyder lige så meget. Skæreværktøjer slides gradvist ned ved brug, og slidte kanter kan afbryde både dimensioner og overfladefinish. Udskiftning eller servicering af værktøjer med passende intervaller hjælper med at holde skæreforholdene stabile over tid.
Producenter bør også holde bearbejdningsinformation velorganiseret. Registreringer, der dækker værktøjsændringer, opsætningsjusteringer, inspektionsfund og vedligeholdelsesarbejde kan hjælpe med at markere tilbagevendende problemer, før de bliver større. Hvis den samme defekt bliver ved med at dukke op på tværs af flere produktionskørsler, kan disse registreringer afsløre, om årsagen kan spores tilbage til materiale, værktøj, programmering eller maskintilstand.
En CNC drejebænk fungerer i sidste ende gennem koordinering af spindelrotation, kontrolleret værktøjsbevægelse og planlagt materialefjernelse. Styresystemet følger bearbejdningsprogrammet, mens operatøren sørger for, at maskinen, emnet og skæreforholdene forbliver egnede til den aktuelle opgave. Håndter disse elementer godt sammen, og CNC-drejning leverer metalkomponenter med gentagelige former og overflader på tværs af en virkelig bred vifte af industrielle applikationer.

Tekniske egenskaber: Det kan skære alle slags drejningsoverflader på cykel, såsom koniske over...
See Details
Tekniske egenskaber: Maskinværktøjet er af høj præcision, og spindlen understøttes af dobbeltk...
See Details
Tekniske egenskaber: Maskinværktøjet er af høj præcision, og spindlen understøttes af dobbeltk...
See Details
Tekniske egenskaber: Baseret på international avanceret teknologi har designet af dette ma...
See Details
Tekniske egenskaber: Linjeskinne CNC -drejebænke støbes integreret med 250 materialer for ...
See Details
Vi er glade for at præsentere VMC1580 High-Speed Vertical Machining Center, et pålideligt og ef...
See Details
Tekniske egenskaber: Maskinværktøjet er af høj præcision, og spindlen understøttes af dobbeltk...
See DetailsVores team af digitale og forretningseksperter vil guide dig til den rigtige retning.
Lad os tale
Zhejiang Guoyu CNC Machine Tool Co., Ltd. er afhængig af rig erfaring, professionel teknologi og avancerede metoder for at sikre kvaliteten af dens produkter, så kunderne kan nyde mere professionel og tankevækkende service.
 [email protected]
 +86-576-82879226
 Xialiang Industrial Area, Luqiao District, Taizhou City, Zhejiang -provinsen, Kina
Ophavsret © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Alle rettigheder forbeholdes.
