

Tekniske egenskaber: Det kan skære alle slags drejningsoverflader på cykel, såsom koniske over...
See Details
 PR
PR
Små komponenter bærer stille og roligt en masse vægt på tværs af produktionen. De dukker op i instrumenter, mekaniske samlinger, elektronisk udstyr, medicinsk udstyr og alle mulige præcisionsprodukter. Disse dele ser måske enkle ud ved et blik, men at producere dem kræver faktisk omhyggelig kontrol over form, størrelse, overfladefinish og pasform. Selv en lille afvigelse kan afsløre, hvordan en komponent forbindes med andre dele eller fungerer, når den er i brug.
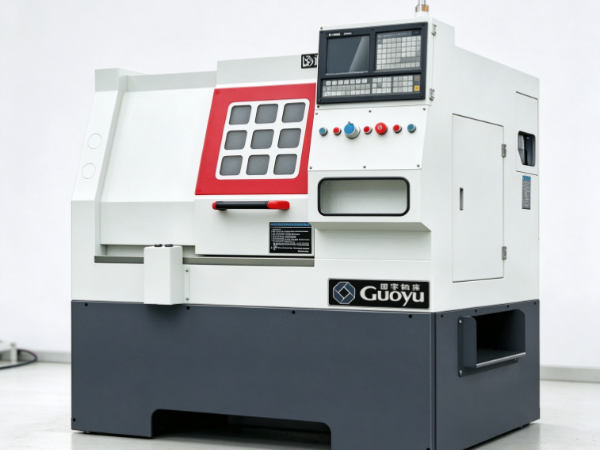
A lille drejebænk med høj præcision håndterer drejeopgaver, hvor den slags omhyggelig bearbejdning virkelig betyder noget. Dens kompakte struktur passer godt til små emner, mens dens mekaniske design og betjeningskontroller hjælper med at holde resultaterne ensartede kørsel efter kørsel. Maskinen former cylindriske dele, skaber trinflader, danner riller og producerer andre funktioner gennem kontrolleret skæring.
Når det er sagt, afgør maskinstørrelsen alene ikke egnetheden til fine dele, det er værd at sige på forhånd. Resultatet afhænger virkelig af flere faktorer sammen - maskinstabilitet, spindelydelse, værktøjstilstand, emnefastholdelse, materialeegenskaber og hvor omhyggeligt hver operation bliver planlagt. At få styr på disse elementer hjælper producenterne med at finde ud af, hvornår en lille drejebænk med høj præcision virkelig passer til deres produktionsbehov.
Fine dele kræver ofte stramt kontrolleret materialefjernelse. Arbejdsemnet kan have en smal profil, en lille diameter eller flere forbundne funktioner, der skal passe sammen. En lille drejebænk med høj præcision understøtter denne form for arbejde ved at parre et kompakt arbejdsområde med kontrolleret værktøjsbevægelse.
Under drejning roterer emnet, mens et skærende værktøj stripper materiale fra dets overflade, efter en planlagt bane for at forme emnet. Afhængigt af arbejdsemnet og skæremetoden kan dette producere cylindriske sektioner, skuldre, riller, tilspidsninger og masser af andre funktioner.
En kompakt maskine gør også små emner nemmere at komme til. Operatøren kan fokusere stramt på skæreområdet og se, hvordan værktøjet interagerer med materialet, mens det arbejder. Det er virkelig nyttigt, når en komponent har flere fine detaljer, eller når processen har brug for hyppig inspektion undervejs.
Der er også en anden reel fordel her - evnen til at gentage en etableret proces pålideligt. Når opsætningen og værktøjsbanen er indtastet, kan den samme bearbejdningssekvens køre på tværs af lignende dele. Dette reducerer variationen mellem komponenter, forudsat at maskinen forbliver i god stand og opsætningen holder stabilt.
Ikke alle små dele har faktisk brug for en drejebænk med høj præcision. Simple komponenter med brede tolerancer kan ofte blive produceret helt på andet udstyr. En lille drejebænk med høj præcision fortjener sin plads, når designet kræver stramme dimensioner, en ren overflade eller en tæt pasform med tilsluttede komponenter.
Maskinstabilitet former kvaliteten af fine dele direkte. Under skæring skal spindlen, emnet, værktøjet og støttestrukturen alle arbejde sammen, uden at uønskede bevægelser trænger sig ind. Selv små vibrationer kan efterlade synlige mærker på en overflade eller kaste formen af et lille element.
En stabil maskine holder skæreværktøjet låst på den tilsigtede vej. Dette betyder meget, når du drejer smalle aksler, små stifter, bøsninger og andre komponenter med begrænset materiale omkring skæreområdet. Hvis emnet flytter sig eller vibrerer midt i skæringen, kan den færdige del glide fra det tilsigtede design.
Maskinrammen og de indvendige komponenter bidrager alle til denne stabilitet. En stiv struktur modstår skærekræfter godt, mens velholdte bevægelige dele understøtter kontrolleret bevægelse hele vejen igennem. Installationsmiljøet har også betydning - en ujævn base eller nærliggende udstyr, der starter vibrationer, kan virkelig påvirke bearbejdningsresultaterne.
Stabilitet kommer heller ikke ned til maskinstruktur alene. Skæreforhold og emneunderstøttelse spiller virkelige roller her. Et værktøj, der strækker sig for langt fra sin holder, har tendens til at vibrere. Et slankt emne kan bøjes under skæretryk. En uegnet skæremetode kan generere unødvendig kraft og påvirke den færdige overflade på måder, der er svære at forudsige.
Producenter kan reducere disse risici gennem passende maskinopsætning, korrekt værktøjsvalg og regelmæssig inspektion. De bør også veje formen og længden af hvert emne, før de beslutter sig for, hvordan det skal holdes og bearbejdes.
For fine dele betyder en stabil bearbejdningsproces meget mere end at læne sig op af maskinens størrelse eller udseende alene. Målet er at holde bevægelsen under kontrol under hele operationen, så hvert snit følger den vej, det skal.
Spindlen roterer emnet under drejning, og dens adfærd former, hvor jævnt materiale bevæger sig forbi skæreværktøjet. Hvis rotationen kører ujævnt, eller arbejdsemnet ikke holdes korrekt, kan skæreværktøjet ende med at fjerne materiale inkonsekvent.
For små komponenter er spindelydelsen vigtigt, især fordi selv en mindre forstyrrelse kan efterlade et mærkbart mærke på den færdige form. Dele med smalle diametre eller fine overfladetræk har tendens til at være følsomme over for ændringer i rotation, fastspænding og skæretryk.
Arbejdsemnet skal også centreres og fastgøres korrekt. Dårlig justering kan få delen til at rotere ud af midten, hvilket fører til ujævn materialefjernelse. For stor spændekraft risikerer at deformere sart materiale, mens utilstrækkelig holdekraft lader emnet skifte midt i skæringen.
Forskellige emner kræver forskellige holdemetoder. En kort, solid komponent er forholdsvis let at sikre. En lang, slank del kan have brug for yderligere støtte for at skære ned på bøjning. Tyndvæggede komponenter kræver særlig pleje, da deres form kan ændre sig under pres på måder, der ikke altid er tydelige på forhånd.
Spindeltilstand fortjener en plads i rutinemæssig maskinvedligeholdelse. Usædvanlig støj, vibrationer eller skift i rotation kan signalere, at en inspektion er forsinket. At holde spindlen og relaterede komponenter i god form hjælper med at opretholde en forudsigelig bearbejdningsproces over tid.
Når de vurderer en lille drejebænk med høj præcision, bør producenterne tænke gennem de typer dele, de rent faktisk planlægger at producere. Spindelarrangementet, mulighederne for fastholdelse af emnet og kompatibiliteten med de tilsigtede materialer er med til at bestemme, om maskinen reelt kan opfylde opgavens krav.
Skæreværktøjet former overfladen og profilen af en bearbejdet komponent direkte. Det stripper materiale, når emnet roterer, så dets tilstand og geometri bestemmer virkelig, hvordan den endelige profil udvikler sig.
Et passende værktøj hjælper med at producere rene kanter og glatte overflader. En uegnet kan efterlade grove mærker, grater eller uønsket deformation. Disse problemer har en tendens til at vise sig mere mærkbart på små komponenter, da arbejdsområdet er stramt, og fine funktioner giver lidt plads til at rette fejl bagefter.
Værktøjsvalg afhænger af materialet, delens geometri og operationstype. Et værktøj, der former blødt metal godt, vil ikke nødvendigvis opføre sig på samme måde, når det skærer et hårdere materiale. Værktøjet skal også matche den funktion, der produceres - riller, skuldre og smalle profiler kan kræve helt forskellige skærekanter eller tilgange.
Værktøjsslid er en anden faktor, som ikke kan ignoreres. Når en kant slides, skærer den mindre rent og genererer mere varme eller tryk. Dette forskyder overfladefinishen og ændrer, hvordan værktøjet interagerer med emnet generelt. Regelmæssig inspektion hjælper med at fange sliddet, før det forårsager gentagne kvalitetsproblemer.
Værktøjsopsætning betyder lige så meget som værktøjsvalg, ærligt talt. Skærkanten skal placeres korrekt, og værktøjet skal sidde sikkert på plads. For stort værktøjsudhæng inviterer til flere vibrationer. Dårlig justering kan forvrænge den resulterende form og skabe ujævne skæreforhold, som er svære at spore tilbage.
Ved gentagen produktion fortjener værktøjets tilstand løbende overvågning gennem hele processen. Udskiftning eller justering af et slidt værktøj på det rigtige tidspunkt hjælper med at opretholde ensartethed mellem delene, og det reducerer chancen for, at en hel batch ender med at have behov for ekstra inspektion eller efterbearbejdning.
En lille drejebænk med høj præcision kan naturligvis understøtte detaljeret bearbejdning, men det færdige resultat kommer virkelig ned på forholdet mellem maskine, skæreværktøj og emne sammen. Disse elementer skal overvejes som en helhed i stedet for at blive behandlet som separate valg, der træffes isoleret.
Forskellige materialer reagerer på skæring på virkelig forskellige måder. Nogle metaller bearbejdes let og producerer rene overflader under passende forhold. Andre genererer mere varme, slider skæreværktøjer hurtigt ned eller deformeres under tryk. Disse forskelle former valget af maskine, værktøj og bearbejdningsmetode fra starten.
Aluminium tjener ofte letvægtskomponenter godt. Det passer rimeligt til drejeoperationer, selvom værktøjsgeometri og skæreforhold stadig former overfladekvaliteten, der kommer ud. Messing dukker op i beslag, stik og små mekaniske dele. Dens bearbejdningsadfærd adskiller sig fra både aluminium og stål, så værktøjet og processen skal muligvis justeres i overensstemmelse hermed.
Stålkomponenter tjener en bred vifte af mekaniske formål. Deres bearbejdningskrav kommer ned til typen af stål, dets tilstand og formen på den del, der fremstilles. Hårdere materialer har en tendens til at stille større krav til både skæreværktøjet og maskinens opsætning.
Materialeadfærd bliver især vigtig, når en del bærer tynde vægge, et smalt skaft eller sarte kanter. Skærekræfter kan bøje eller omforme emnet uventet. En komponent, der ser perfekt stiv ud før bearbejdning, kan blive overraskende fleksibel, når materialet begynder at løsne sig.
Producenter bør tage højde for materiale på selve designstadiet. De skal forstå, hvordan den reagerer på skæring, hvordan den vil blive holdt, og om den planlagte bearbejdningssekvens kan påvirke dens form undervejs. Dette afværger problemer, der virkelig er svære at rette, når en del allerede er færdigbearbejdet.
Materialevalg former også den færdige overflade. Den samme skæremetode kan give ret forskellige resultater på tværs af forskellige metaller. Værktøjstilstand, emnestøtte og skæreforhold bør alle vælges med materialet i tankerne.
En lille drejebænk med høj præcision passer til fine dele, når dens egenskaber virkelig matcher materialet og komponentdesignet. Maskinen bør ikke evalueres separat fra det faktiske arbejde, den forventes at udføre.
Emnet fastspænding holder materialet på plads under bearbejdning. Det lyder måske som et simpelt forberedelsestrin, men det former virkelig færdige dimensioner, overfladekvalitet og hvor gentagelig en del bliver på tværs af en batch.
Små komponenter kan være vanskelige at sikre, fordi de har begrænset kontaktområde at gribe. Hvis emnet ikke holdes fast nok, kan skærekræfterne flytte det midt i arbejdet. Klem det dog for stramt, og materialet kan forvride - især når komponenten bærer tynde vægge eller en delikat struktur.
Holdemetoden skal passe til formen og størrelsen af det aktuelle emne. En kort cylindrisk komponent sikres let nok med en passende spændepatron eller spændetang. En lang del kan have brug for yderligere støtte for at holde bøjningen i skak. Komponenter med usædvanlige former kan kræve et specielt forberedt holdearrangement bygget netop til dem.
Korrekt justering betyder lige så meget. Hvis emnet ikke er centreret korrekt, ender værktøjet med at fjerne materiale ujævnt. Dette kan afsløre diameter, koncentricitet og forholdet mellem forskellige funktioner, der sidder på den samme del.
Fastspænding skal også forblive ensartet, når der produceres en batch af lignende komponenter. Ændringer i, hvordan en del bliver positioneret, kan introducere variation, selv når maskinen kører nøjagtig den samme programmerede bevægelse hver gang. En gentagelig opsætning gør det meget nemmere at holde fast i den påtænkte bearbejdningssekvens over hele kørslen.
Producenter bør kontrollere kontaktflader og holdekomponenter regelmæssigt for snavs, beskadigelse eller slitage. Små partikler, der fanges mellem emnet og dets holdeflade, kan afbryde positionering. Slidte holdekomponenter kan også reducere grebet eller gøre justeringen mindre forudsigelig, end den burde være.
Målet hele vejen igennem er at støtte emnet uden at pålægge unødvendig belastning. Egnet fastspænding lader skæreværktøjet fjerne materiale, mens delen forbliver virkelig stabil - især vigtigt, når der bearbejdes små aksler, stifter, ærmer og andre komponenter, der er afhængige af nøjagtig justering for at arbejde rigtigt.
Den rigtige maskine afhænger virkelig af de dele, der produceres, de involverede materialer og det forventede produktions-workflow. En maskine bygget til korte metalstifter kan have andre krav end en maskine, der er beregnet til lange aksler eller komponenter fyldt med detaljerede funktioner.
Producenter kan starte med at grave i selve deltegningerne. Overordnet form, kritiske dimensioner, overfladekrav og forholdet mellem funktioner er alle med til at definere de aktuelle bearbejdningsopgaver. Denne information giver et praktisk grundlag for at sammenligne tilgængelige maskiner side om side.
Flere faktorer fortjener reel opmærksomhed under udvælgelsen:
Emnekapacitet — maskinen skal passe til diameteren, længden og den generelle form af de tilsigtede komponenter.
Spindelydelse — rotation skal understøtte de skæreoperationer, som materialet og delens design faktisk kræver.
Værktøjsarrangement — maskinen skal lade det nødvendige skæreværktøj nå de relevante overflader uden unødig opsætningshovedpine.
Kontrolsystem — kontroller skal understøtte den tilsigtede bearbejdningssekvens og lade operatørerne styre processen klart hele vejen igennem.
Arbejdsemneholder — tilgængelige spændepatroner, spændetange og støttemuligheder skal passe til størrelsen og formen af de pågældende dele.
Adgang til vedligeholdelse — komponenter, der kræver rutinemæssig inspektion eller justering, skal forblive reelt tilgængelige for service.
Værkstedskrav — maskinen skal passe til den tilgængelige plads og passe til det arbejdsmiljø, den vil leve i.
Producenter bør også afveje, om maskinen kan klare hele rækken af planlagte operationer. Nogle komponenter behøver kun grundlæggende drejning; andre kræver beklædning, riller, gevindskæring eller flere ændringer i værktøjets position undervejs. De påkrævede funktioner fortjener en kontrol, før nogen maskine rent faktisk bliver valgt.
Nem opsætning er et andet praktisk punkt, der er værd at veje. Når et værksted producerer forskellige dele i små partier, har operatører ofte brug for at udskifte værktøj, arbejdsopstillinger og bearbejdningsprogrammer ret regelmæssigt. En klar opsætningsproces hjælper med at reducere undgåelige forsinkelser og gør produktionen virkelig nemmere at styre fra dag til dag.
Købsbeslutningen bør afspejle faktiske produktionsbehov snarere end maskinstørrelse alene. En kompakt maskine passer måske til et værksted med begrænset plads, men dens arbejdskapacitet og betjeningsfunktioner skal stadig stemme overens med de dele, den faktisk vil producere.
Konsekvent bearbejdning afhænger af udstyrets tilstand, og hvor omhyggeligt processen overordnet bliver styret. Selv en virkelig egnet maskine kan give varierende resultater, hvis værktøjet slides, arbejdsemner bliver spændt forskelligt fast, eller vedligeholdelse glider gennem sprækkerne.
En klar opsætningsprocedure hjælper operatører med at forberede maskinen på samme måde hver gang. Det kan dække værktøjspositionering, emnejustering, holdearrangementer og rækkefølgen af bearbejdningsoperationer. Når disse trin bliver dokumenteret ordentligt, har operatørerne noget konkret at tjekke en opsætning mod.
Inspektion bør ske under produktionen, ikke kun efter at hver del allerede er færdig. Kontrol af udvalgte komponenter undervejs kan afsløre ændringer i dimensioner, overfladeudseende eller pasform, før de spredes. Hvis der dukker et problem op, kan operatøren grave i årsagen, før det påvirker flere dele langs linjen.
Målemetoder bør passe til den aktuelle komponent. Simple ydre dimensioner udfyldes fint med standardmåleværktøjer, mens mindre funktioner eller mere komplekse forhold kan kræve helt andre inspektionsmetoder. Den egentlige pointe er at bruge en metode, der faktisk kan vurdere den funktion, der kontrolleres.
Maskinvedligeholdelse understøtter også repeterbarhed. Rengøring af arbejdsområdet, kontrol af bevægelige komponenter, overvågning af spindeladfærd og inspektion af værktøjsholdere hjælper alle til at markere forhold, der kan påvirke bearbejdningen, før de forårsager problemer. Vedligeholdelse skal følge maskinens egne instruktioner sammen med behovene i det produktionsmiljø, den kører i.
Operatører bør være opmærksomme på ændringer under selve skæringen. Uventede vibrationer, usædvanlig støj, dårlig overfladefinish eller inkonsekvent spåndannelse kan alle signalere, at processen kræver opmærksomhed. Disse tegn sporer ikke altid tilbage til den samme årsag, så maskinen, værktøjet, materialet og arbejdsemnets opsætning fortjener at blive kontrolleret sammen i stedet for isoleret.
Produktionsplanlægning kan også gøre en reel forskel her. At gruppere lignende dele sammen skærer ned på opsætningsændringer, mens det at holde værktøjer og arbejdsudstyr organiseret gør forberedelsen meget nemmere. For værksteder, der producerer brugerdefinerede komponenter, kan en rekord af vellykkede opsætninger også betale sig, når lignende job kommer tilbage senere.
Finbearbejdning kræver virkelig opmærksomhed gennem hele processen. Maskinen skaber den skærende bevægelse, selvfølgelig, men operatører, værktøj, arbejdshold, inspektion og vedligeholdelse bidrager alle sammen til det endelige resultat. En lille drejebænk med høj præcision passer til denne form for arbejde, når dens design og betjeningsevner stemmer overens med, hvad de dele, der fremstilles, faktisk kræver.

Tekniske egenskaber: Det kan skære alle slags drejningsoverflader på cykel, såsom koniske over...
See Details
Tekniske egenskaber: Det kan skære alle slags drejningsoverflader på cykel, såsom koniske over...
See Details
Tekniske egenskaber: Maskinværktøjet er af høj præcision, og spindlen understøttes af dobbeltk...
See Details
Tekniske egenskaber: Alle drejebænke støbes integreret med 250 materialer for at sikre behandl...
See Details
Tekniske egenskaber: Linjeskinne CNC -drejebænke støbes integreret med 250 materialer for ...
See Details
Vi sætter en ære i at præsentere vores CJK-0660 brugerdefinerede præcisionslinjepræcision CNC dre...
See Details
CJK-0632 Precision Line Rail Precision CNC Lathe er designet til at imødekomme de krævende behov ...
See DetailsVores team af digitale og forretningseksperter vil guide dig til den rigtige retning.
Lad os tale
Zhejiang Guoyu CNC Machine Tool Co., Ltd. er afhængig af rig erfaring, professionel teknologi og avancerede metoder for at sikre kvaliteten af dens produkter, så kunderne kan nyde mere professionel og tankevækkende service.
 [email protected]
 +86-576-82879226
 Xialiang Industrial Area, Luqiao District, Taizhou City, Zhejiang -provinsen, Kina
Ophavsret © Zhejiang Guoyu CNC Machine Tool Co., Ltd. Alle rettigheder forbeholdes.
